Промышленные пикосекундные лазерные комплексы для прецизионной резки стекла любого типа и толщины. Холодная абляция — рез без термических трещин, кромка без постобработки. Поставка под ключ в РФ, Казахстан, Беларусь. Гарантия 12 месяцев. Лизинг доступен.
Как выбрать станок для резки, сверления, гравировки и снятия зеркального покрытия со стекла
Главная мысль: у стекла нет одного «универсального лазера». Станок выбирают по операции, геометрии, марке стекла, качеству кромки и стоимости годной детали.
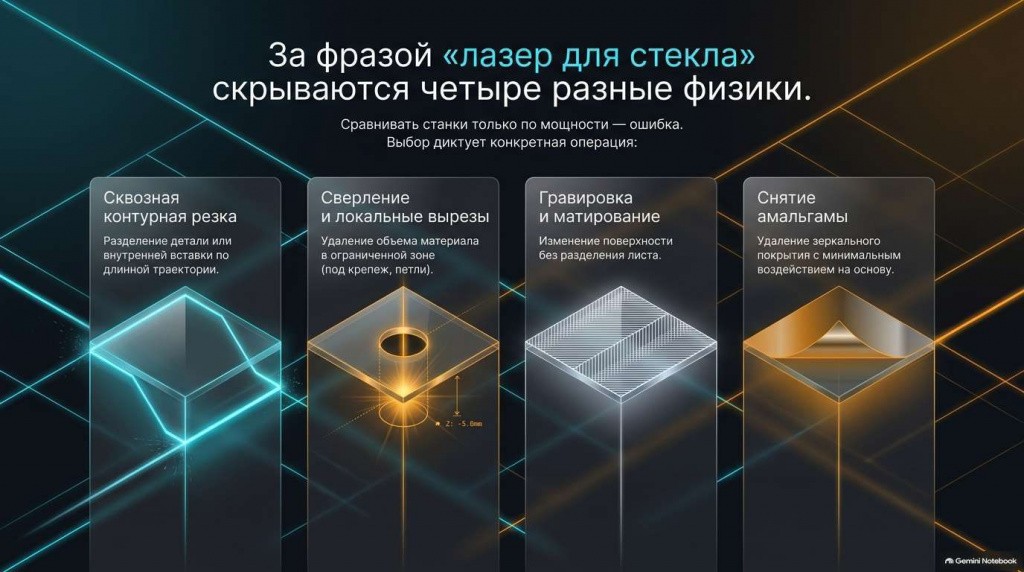
Когда клиент просит «лазерный станок для стекла», за одной фразой могут скрываться четыре разные операции: сквозной контурный раскрой, отверстия и локальные вырезы, гравировка или матирование, а также снятие амальгамы — точнее, зеркального покрытия. Для них нужны разные механизмы обработки. Поэтому сравнивать станки только по мощности в ваттах — всё равно что выбирать металлообрабатывающий станок только по мощности электродвигателя.
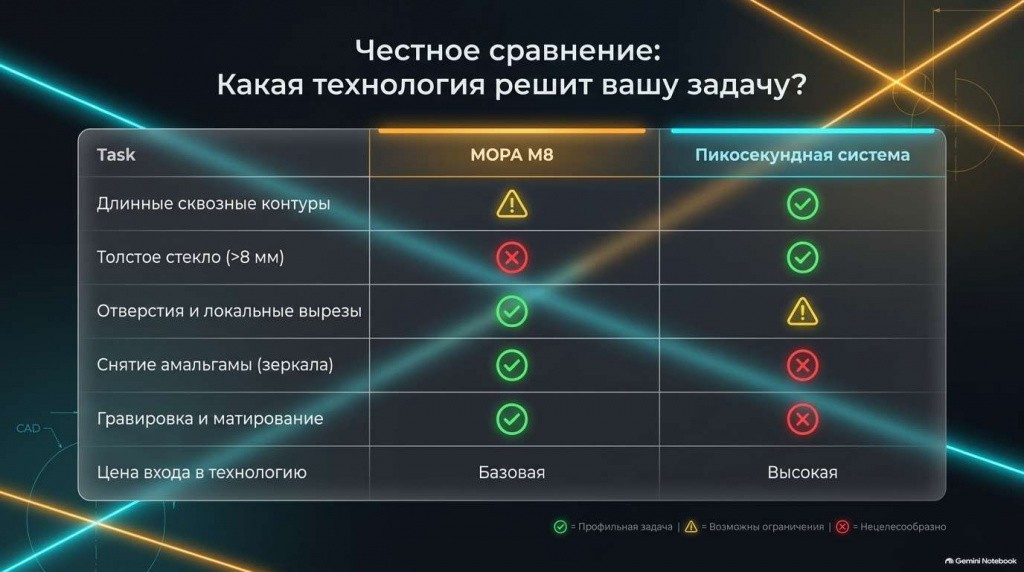
Короткий ответ: MOPA M8 рационален для поверхностной обработки, снятия покрытий, гравировки и ряда отверстий или локальных вырезов, если приемлемы время цикла и фактическое качество кромки. Для длинных сквозных контуров, толстого стекла, сложной геометрии и серийной резки профильным решением становится пикосекундная система с управляемым разделением по предварительно модифицированному контуру.
Пикосекундная система; режим — под конкретное стекло
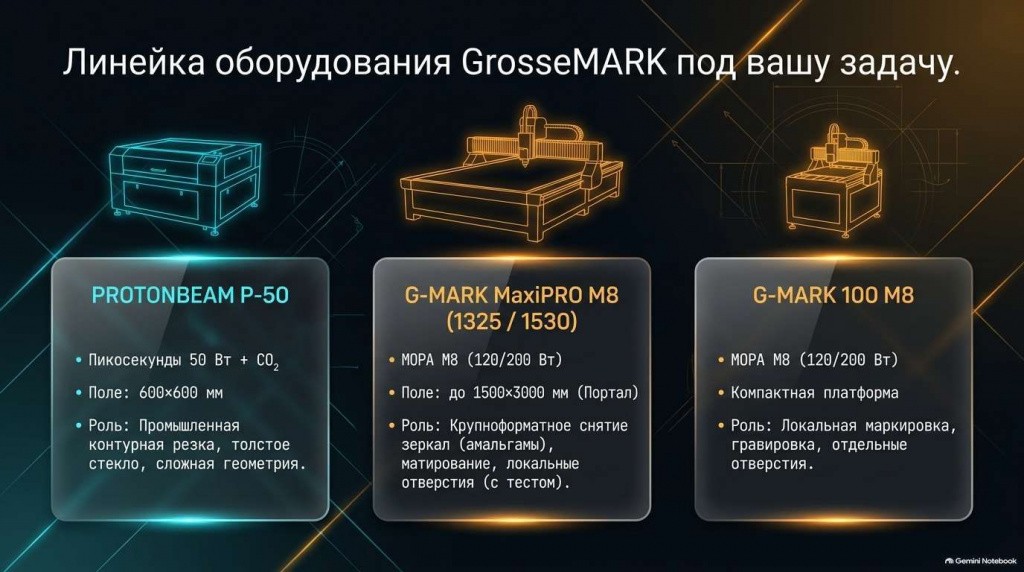
PROTONBEAM P-50
Отверстия и локальные фигурные вырезы при допустимом длительном цикле
MOPA M8 с подходящей оптикой и динамическим фокусом
G-MARK 100 M8 или G-MARK MaxiPRO M8
Гравировка, матирование, локальная маркировка
MOPA M8
G-MARK 100 M8 / MaxiPRO M8
Снятие амальгамы (зеркального покрытия)
MOPA M8, доступ к покрытию и режим под его состав
G-MARK 100 M8 / MaxiPRO M8
Крупный лист 1300×2500 или 1500×3000 мм
Портальная платформа, выбранная по операции
G-MARK MaxiPRO 1325 / 1530
M8 действительно способен делать не только круглые отверстия. Но способность получить один фигурный вырез и готовность стабильно вести серийный контурный раскрой — это разные уровни доказательства.
Минеральное стекло и оргстекло — не одно и то же
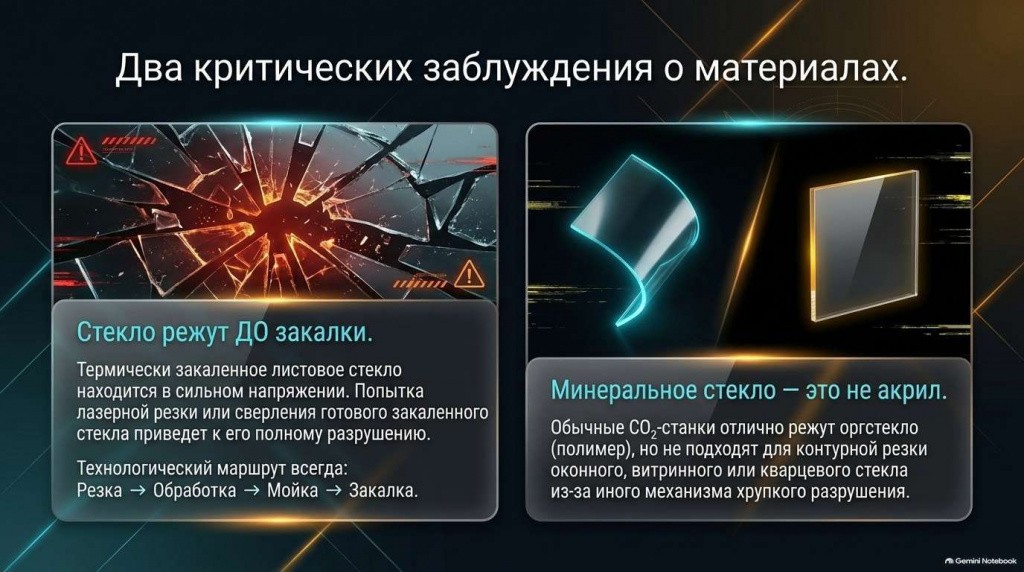
В поисковой выдаче запрос «лазерная резка стекла» часто ведёт к обычным CO₂-станкам для оргстекла. Это ошибка терминов. Оргстекло — полимер, обычно акрил. Оконное, витринное, оптическое, кварцевое и боросиликатное стекло — минеральные материалы с другим механизмом поглощения энергии и хрупкого разрушения.
CO₂-лазер прекрасно режет многие полимеры, но в системе для минерального стекла он нередко выполняет иную функцию: формирует управляемое температурное поле и помогает раскрыть заранее созданную линию модификации. Поэтому фраза «в станке есть CO₂-лазер» ещё не объясняет, как именно выполняется рез.
Четыре операции, которые нельзя смешивать
01
Сквозная контурная резка
Нужно отделить деталь или внутреннюю вставку по длинной траектории и получить прогнозируемую кромку.
02
Сверление и локальные вырезы
Материал удаляется в ограниченной зоне — например, под крепёж, ручку, петлю или ввод кабеля.
03
Гравировка и матирование
Изменяется поверхность или приповерхностный слой, но лист не разделяется.
04
Снятие амальгамы, зеркального или другого покрытия
Лазер должен удалить функциональный слой и минимально затронуть основу.
Один и тот же источник может закрывать несколько операций, но из этого не следует, что он одинаково экономичен и устойчив во всех четырёх сценариях.
Как MOPA M8 обрабатывает стекло
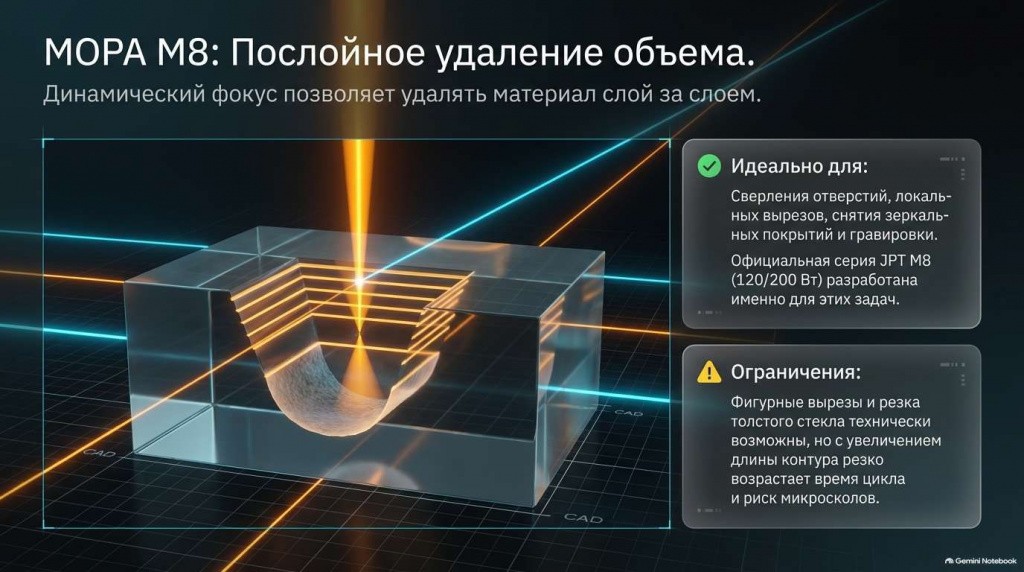
MOPA M8 — это наносекундный импульсный волоконный лазер с регулируемой длительностью и частотой импульсов. В задачах по стеклу используется высокая пиковая мощность, точное сканирование луча и, для объёмной обработки, система изменения фокуса по глубине.
При сверлении материал удаляется послойно. В одной из распространённых схем фокус вводят с обратной стороны и последовательно поднимают зону обработки. Такой подход позволяет формировать круглые и фигурные отверстия, но время цикла зависит не только от длины контура, а от объёма стекла, который необходимо удалить, числа проходов, шага по глубине и стратегии сканирования.
Официальная серия JPT M8 включает источники 120, 200 и 300 Вт с диапазоном длительности импульса 6–200 нс; производитель прямо относит стекольное сверление и матирование к областям применения. В отдельном опыте использовали M8 200 Вт, 2.5D-сканатор и трёхмерную систему обработки. Показаны круглые и фигурные отверстия; для фигурных образцов заявлен скол кромки менее 400 мкм.
Что этот опыт доказывает — и чего не доказывает
Доказывает: M8 200 Вт в конкретной оптической и управляющей сборке способен сверлить и формировать сложные отверстия в стекле.
Не доказывает: такой же результат автоматически даст M8 120 Вт, другая линза, обычная 2D-голова или любой станок с тем же названием источника.
Не доказывает: стабильный серийный раскрой стекла 8–15 мм по длинному периметру с заданной прочностью кромки и без последующей обработки.
Не доказывает: отсутствие трещин. Сам производитель показывает влияние теплового накопления: в его тесте импульс 12 нс дал больший скол, чем оптимальный режим 9 нс.
Если время не критично, можно ли просто резать на M8 дольше?
Иногда — да. Это рабочий экономический сценарий, если деталь прошла испытание, кромка укладывается в критерии, возможная шлифовка допустима, а выпуск невелик. Но «дольше» не означает «безопаснее». Уменьшение скорости или неверное перекрытие импульсов может увеличить локальное тепловложение, скол и вероятность трещины. Нужны оптимизированные проходы, паузы, траектория и контроль отвода продуктов обработки.
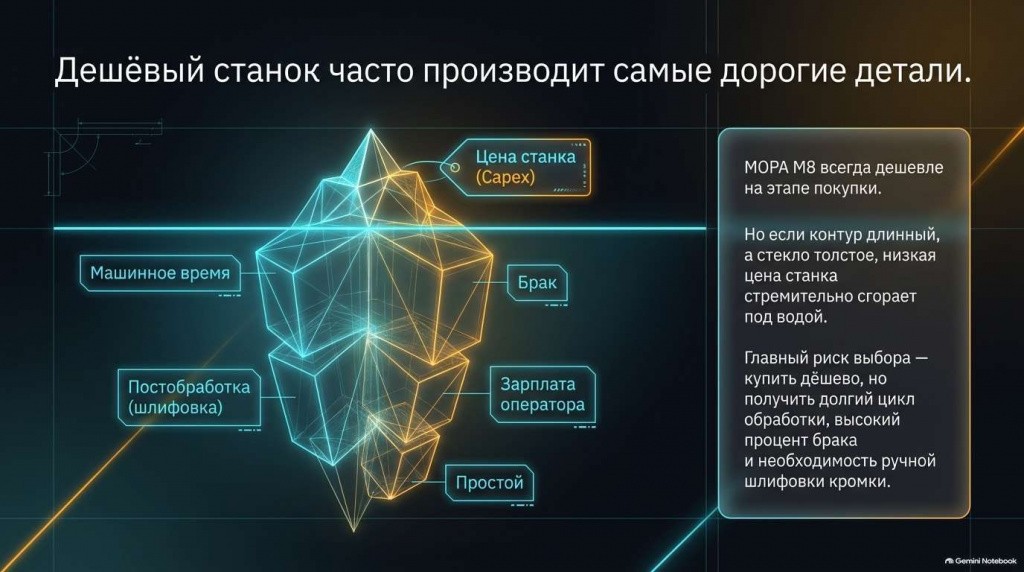
Поэтому более дешёвый M8 следует сравнивать с пикосекундным станком не по цене покупки, а по стоимости годной детали. Если отверстие делается редко и результат принят — M8 может быть рациональным. Если контур длинный, стекло толстое, кромка ответственная, а деталь идёт в серию, низкая стоимость входа быстро теряется на машинном времени, браке и постобработке.
Почему 200 Вт не означает «вдвое лучше», чем 120 Вт
Средняя мощность влияет на потенциальную производительность, но не заменяет длительность импульса, энергию импульса, частоту, качество пучка, диаметр пятна, динамический фокус и алгоритм сканирования. Версия 200 Вт может сократить цикл в согласованном режиме, однако предел толщины и геометрии нельзя назначить только по цифре на источнике. Для конкретной сборки важен протокол обработки.
Как работает пикосекундная резка стекла
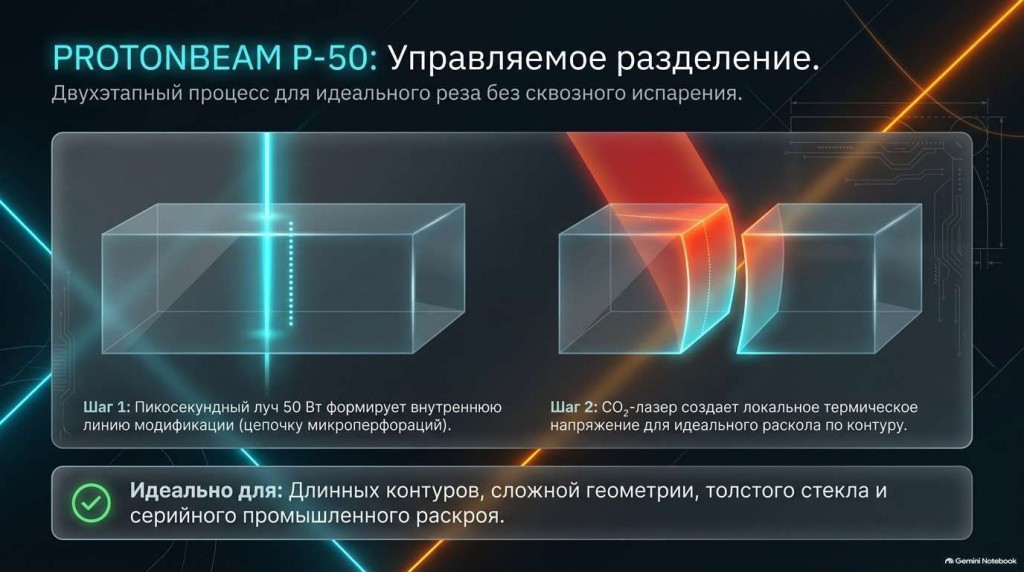
Пикосекундный станок решает задачу иначе. Ультракороткие импульсы фокусируются внутри прозрачного материала и создают цепочку протяжённых модификаций по заданному контуру. Bessel-оптика помогает сформировать длинную узкую область воздействия по толщине. Затем контур раскрывают контролируемым механическим или тепловым способом.
В конфигурации PROTONBEAM P-50 работают два источника: пикосекундный лазер 50 Вт формирует внутреннюю линию модификации, а отдельный CO₂-лазер выполняет управляемое термомеханическое разделение. Это не «испарение всего пропила одним лучом» и не полностью холодный процесс. Корректнее говорить о снижении теплового влияния на стадии модификации и управляемом тепловом разделении на второй стадии.
Двухэтапную схему подтверждает Corning: ультракороткие импульсы формируют nanoPerforation-контур, после чего CO₂-луч создаёт термомеханический профиль напряжений и разделение. Coherent также описывает филаментацию с ультракоротким импульсом и возможность криволинейных и внутренних контуров; в зависимости от стекла и толщины разделение происходит напрямую либо после нагрева.
Для толстого листового стекла технология уже применяется промышленно: в официальном материале ИРЭ-Полюс приведён отдельный комплекс на пикосекундном источнике для монолитного стекла 4–20 мм. Это доказательство применимости класса технологии, но не переносимый паспорт PROTONBEAM P-50: у систем различаются мощность, оптика, механика и режимы.
MOPA M8 и пикосекундный лазер: честное сравнение
Критерий
MOPA M8
Пикосекундная система
Механизм
Послойное удаление/абляция материала; режим зависит от фокуса и проходов
Внутренняя модификация по контуру; затем разделение, в P-50 — CO₂
Длинные наружные и внутренние контуры, серийный раскрой
Сложная форма
Возможна; результат сильнее зависит от объёма удаления и стратегии
Профильная задача при корректной модификации и разделении
Толстое стекло
Технически возможно в отдельных режимах, но цикл и риск дефектов растут
Более подходящий класс для промышленной контурной резки
Кромка
Возможны сколы, конусность, зона повреждения; критерий — по образцу
Потенциально меньше повреждений; нулевые сколы не гарантируются
Производительность
Зависит от удаляемого объёма, числа проходов и мощности
Ближе к зависимости от длины контура и режима разделения
Универсальность
Высокая для поверхности, покрытия и отверстий
Высокая именно для точной резки прозрачных хрупких материалов
Цена входа
Обычно ниже
Выше из-за источника, формирующей оптики, механики и второго этапа
Главный риск выбора
Купить дешёво, но получить долгий цикл, брак и постобработку
Переплатить, если нужны только редкие отверстия или снятие покрытия
Нельзя напрямую сравнивать 50 Вт пикосекундного источника и 120/200 Вт MOPA. Длительность импульса, пиковая мощность, формирование пучка и сам механизм разделения важнее одной цифры средней мощности.
Почему возникают сколы и трещины
Стекло разрушается хрупко, а его прочность сильно зависит от дефектов поверхности и кромки. Лазерная обработка может снизить механическую нагрузку на заготовку, но не отменяет физику материала. Исследование 1-мм натриево-кальциевого стекла показало, что качество боковой стенки, подповерхностные повреждения и изгибная прочность различаются между схемами абляции, водоассистированной и bottom-up-обработки. Этот результат нельзя механически переносить на стекло 12 мм, но он подтверждает главное: внешний вид реза — не единственный критерий качества.
Марка и состояние стекла: флоат, осветлённое, боросиликатное, кварцевое, ламинированное и стекло с покрытием требуют разных режимов.
Остаточные напряжения: неоднородность и предшествующая обработка меняют траекторию развития трещины.
Толщина: с ростом толщины увеличиваются глубина обработки, сложность фокусировки и требования к разделению.
Тепловое накопление: слишком большая плотность проходов, неверная скорость и частота могут расширить повреждённую зону.
Геометрия: малые внутренние радиусы, входящие углы, узкие перемычки и близость к кромке концентрируют напряжения.
Начало и замыкание траектории: участок стыка режимов может стать локальным дефектом.
Извлечение внутренней вставки: замкнутый контур нужно не только сформировать, но и стабильно отделить без заклинивания и повреждения стенки.
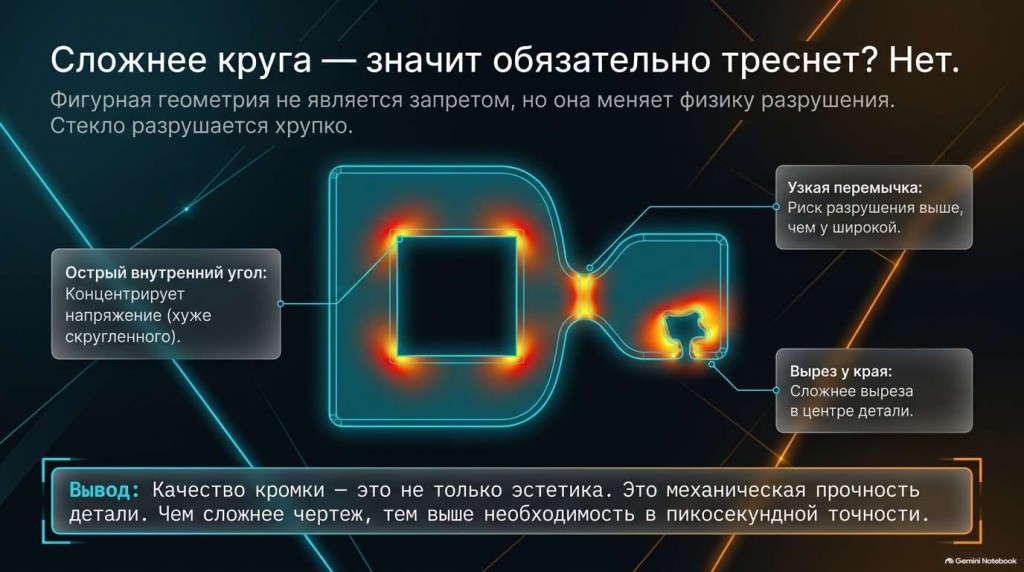
Сложнее круга — значит обязательно треснет?
Нет. M8 и пикосекундные системы могут работать с квадратами, пазами и произвольными кривыми. В научной работе 2023 года показаны круглые, квадратные и нерегулярные внутренние отверстия в 6-мм натриево-кальциевом стекле при комбинированной пикосекундной и CO₂-обработке. Официальный опыт JPT показывает фигурные отверстия на M8 200 Вт.
Правильный вывод другой: с усложнением контура растёт число факторов, которые нужно согласовать. Острый внутренний угол хуже скруглённого; узкая перемычка рискованнее широкой; вырез у края сложнее выреза в центре. Поэтому чертёж оценивают не по словам «круг» или «квадрат», а по минимальному радиусу, расстоянию до кромки, длине контура, толщине и критерию качества.
Фигурная геометрия сама по себе не является запретом. Для квалификации нужны также макросъёмка кромки, размеры скола, прочность и повторяемость партии.
Можно ли резать уже закалённое стекло
Термически закалённое листовое стекло находится в напряжённом состоянии и при нарушении поверхностного слоя может разрушиться целиком. Поэтому отверстия и контуры обычно формируют до закалки, а затем проверяют полный маршрут: резка → обработка кромки при необходимости → мойка → закалка. Химически упрочнённое тонкое стекло — отдельная категория: некоторые ультракороткоимпульсные системы работают с ним, но это нельзя переносить на обычное строительное закалённое стекло и тем более обещать без испытания.
Какой станок GrosseMARK выбрать
Модель
Подтверждённая продуктовая роль
Когда предлагать
Что согласовать
PROTONBEAM P-50
Пикосекундный 50 Вт + Bessel-оптика + отдельный CO₂; полезное поле 600×600 мм
Контурная резка, внутренние пазы и отверстия, сложная геометрия; проекты со стеклом до 15 мм — после подтверждения марки и результата
Фактический размер листа, доступ к зоне, критерий стыковки, производительность
G-MARK 100 M8
Специальная компактная M8-конфигурация 120/200 Вт для локальных задач
Отдельные детали: маркировка, гравировка, снятие покрытия; отверстия и локальные вырезы — после подтверждения сборки
Поле, 2.5D/динамический фокус, линза, охлаждение, защита и результат на образце
Если исходный лист больше 600×600 мм, это ещё не означает, что подойдёт MaxiPRO: сначала определяется операция. MaxiPRO закрывает крупный формат для поверхностной и абляционной обработки M8. Для чистого контурного раскроя большого листа нужна специальная крупноформатная пикосекундная платформа; стандартное поле P-50 нельзя растягивать рекламной формулировкой.
Когда дешёвый M8 действительно выгоднее
операция — гравировка, матирование или снятие покрытия, а не длинный сквозной раскрой;
отверстий мало, они локальные, а машинное время не ограничивает выпуск;
кромка после реального теста соответствует требованиям либо допустима последующая обработка;
процент выхода годных деталей стабилен на партии, а не на одном демонстрационном образце;
универсальность M8 для других материалов и операций действительно будет использоваться.
Когда PROTONBEAM P-50 экономически оправдан
нужен повторяемый наружный или внутренний контур, а не удаление всего объёма отверстия;
стекло толстое, геометрия сложная, а допустимый скол ограничен;
время цикла, брак и постобработка влияют на себестоимость сильнее цены покупки;
одна программа должна быстро переключаться между контурами без механического инструмента;
качество кромки связано с последующей прочностью, герметичностью, оптикой или закалкой.
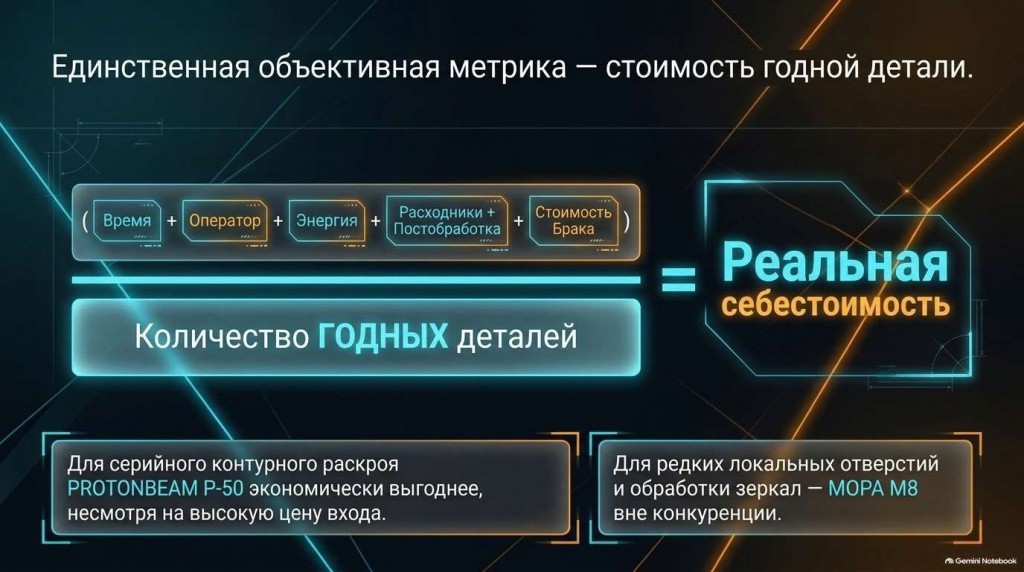
Считать нужно стоимость годной детали
Упрощённая формула для сравнения двух технологий:
Стоимость годной детали = (машинное время + оператор + энергия + расходники + постобработка + стоимость брака) ÷ количество годных деталей
В расчёт также входят переналадка, мойка, контроль кромки, извлечение внутренней вставки и простой из-за нестабильного процесса. Без этих строк дешёвая машина почти всегда выглядит выгоднее на бумаге, чем в цехе.
Что прислать для инженерного подбора
1
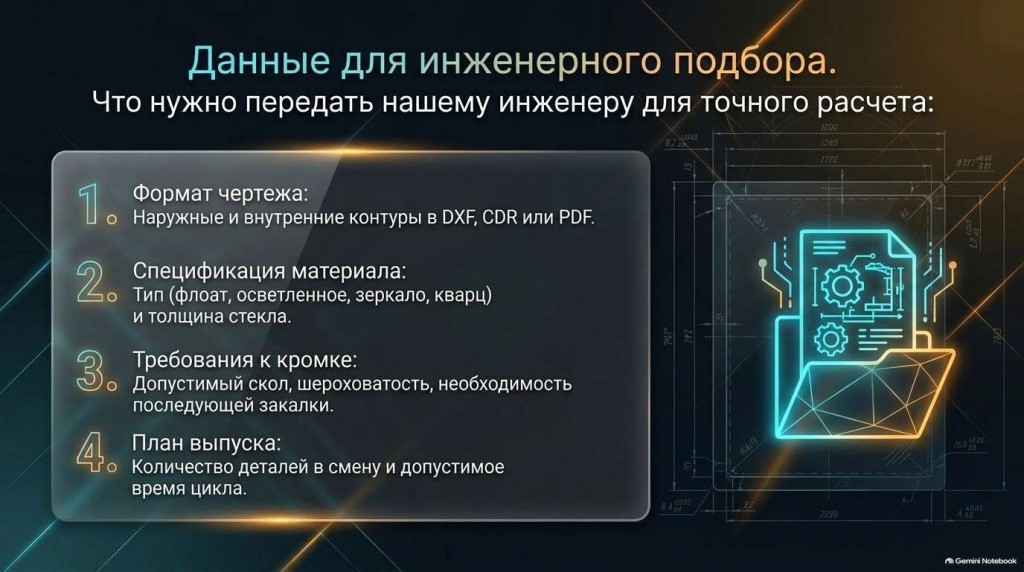
Тип стекла и производитель: флоат, осветлённое, боросиликатное, кварцевое, ламинированное, с покрытием.
2
Толщину или диапазон толщин и размер исходного листа.
3
DXF, CDR или PDF с наружным и внутренними контурами.
4
Минимальный внутренний радиус, ширину перемычек и расстояние от выреза до кромки.
5
Требования к допуску, сколу, шероховатости, конусности и механической прочности кромки.
6
Что будет после лазера: шлифовка, мойка, печать, ламинация, склейка или закалка.
7
План выпуска: деталей в смену, число контуров, допустимое время цикла и размер партии.
8
Фотографии и физические образцы; желательно — несколько партий стекла, если состав или поставщик меняются.
Почему образец нужен даже для типовой задачи
Тест не означает, что технология экспериментальная. Он связывает типовую технологию с конкретной поставкой стекла и критерием клиента. Маркетинговое «режет 12 мм» не сообщает марку материала, допустимый скол, длину контура, минимальный радиус, положение относительно кромки, требования к прочности и процент выхода годных деталей.
Для производственного решения проверяют не один красивый образец, а повторяемость: несколько десятков деталей, статистику брака, макросъёмку входной и выходной кромки, геометрию, цикл и состояние после последующей операции. Критерии приёмки фиксируют до испытания.
Как проходит подбор GrosseMARK
1
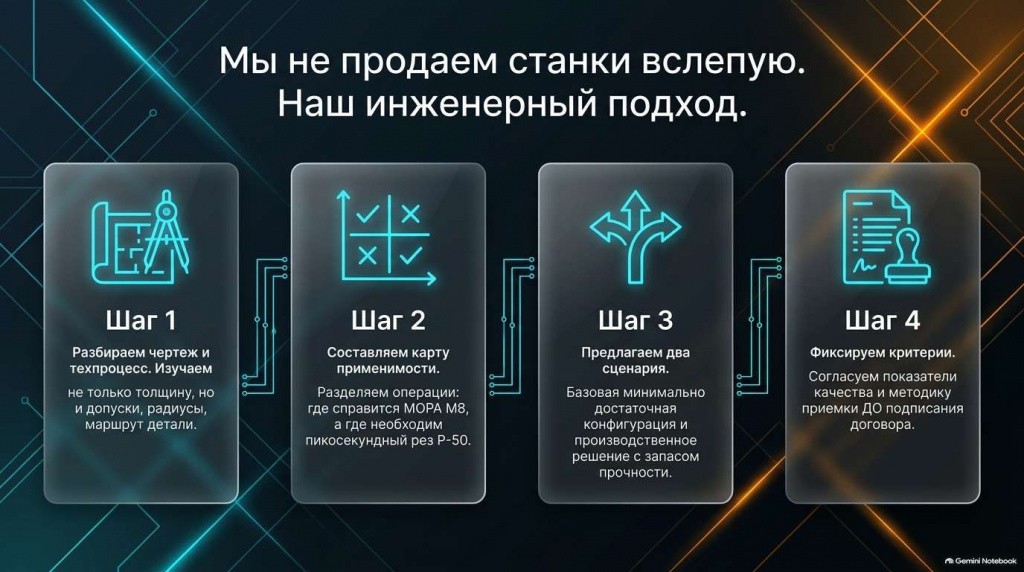
Разбираем чертёж и технологическую цепочку, а не только толщину стекла.
2
Готовим карту применимости: какая операция относится к M8, а какая — к пикосекундной резке.
3
Предлагаем два сценария: минимально достаточную конфигурацию и производственное решение с запасом по качеству и выпуску.
4
Согласуем показатели испытания и проверяем материал клиента.
5
После подтверждения фиксируем состав станка, методику приёмки, обучение и сервис в коммерческом предложении.
Частые вопросы
Можно ли резать прозрачное стекло волоконным MOPA-лазером?
Да, в некоторых конфигурациях M8 выполняет сверление и абляционное формирование отверстий и вырезов. Но это не делает любой MOPA-станок полноценной заменой пикосекундной системе контурной резки.
M8 умеет делать квадратные и сложные отверстия?
Да, фигурные отверстия технически возможны. Риск определяется не словом «квадрат», а толщиной, радиусами, перемычками, тепловложением и критериями кромки.
Подойдёт ли M8, если скорость обработки неважна?
Возможно, если тест подтверждает качество, стабильность и приемлемый брак. Долгий цикл сам по себе не гарантирует отсутствие трещин.
Что лучше для стекла 8–12 мм?
Для длинной сквозной резки и сложного контура при высоких требованиях к кромке исходно рассматривают пикосекундную систему. Для редких локальных отверстий M8 может быть экономичной альтернативой после проверки.
Всегда ли пикосекундный лазер режет без сколов?
Нет. Он снижает повреждение и даёт более управляемый процесс, но результат зависит от стекла, оптики, режима модификации, CO₂-разделения и геометрии.
Зачем пикосекундному станку второй CO₂-лазер?
Пикосекундный источник создаёт линию внутренней модификации, а CO₂-луч формирует тепловой профиль, который раскрывает контур управляемо.
Можно ли резать обычное закалённое стекло после закалки?
Обычно отверстия и контуры делают до термической закалки. Готовое закалённое стекло может разрушиться при нарушении напряжённого слоя.
Подойдёт ли обычный CO₂-станок для минерального стекла?
Он может гравировать или участвовать в термическом разделении, но не следует переносить на минеральное стекло возможности CO₂-резки акрила.
Нужна ли шлифовка после лазера?
Иногда нет, иногда требуется. Решение зависит от допустимого скола, шероховатости, прочности и последующей операции; обещать отсутствие постобработки без критерия нельзя.
Что выбрать для снятия амальгамы с зеркала?
MOPA M8 на компактной либо портальной платформе. Выбор G-MARK 100 или MaxiPRO зависит от формата листа и площади рисунка.
Чем отличаются M8 120 и 200 Вт?
200 Вт дают больший запас средней мощности и могут сократить цикл, но не задают автоматически допустимую толщину. Важна вся сборка и режим.
Что важнее: размер листа или поле лазера?
Нужно проверить оба параметра. Портальная машина может перемещать локальное поле по крупному листу; специализированный рез должен укладываться в подтверждённую рабочую зону или выполняться на другой платформе.
Получить подбор по чертежу
Пришлите DXF/CDR/PDF, укажите тип и толщину стекла, размер листа и объём выпуска. Инженер подготовит два сценария: минимально достаточную конфигурацию и производственное решение с запасом по качеству и производительности.